
Typical parts
CNC heat-spreader plates · EMI / shield brackets · Optical-module / transceiver housings · Connector panels
Zoryra Precision
زوریرا پریسجن مشینوں کے ڈھانچے اور الیکٹرانکس اور سیمی کنڈکٹر سے ملحقہ ہارڈ ویئر کے تھرمل پرزے: CNC ہیٹ اسپریڈرز، EMI بریکٹ، آپٹیکل ماڈیول/ٹرانسیور ہاؤسنگز، کنیکٹر پینلز۔ Dongguan، چین میں فیکٹری سے براہ راست، 1 پی سی سے، AI آئٹمائزڈ حوالہ حوالہ جات۔ ہم دھات اور شیٹ کے راستے مشین بناتے ہیں - ہم ویفر فیب یا کلین روم ٹھیکیدار نہیں ہیں۔ تھرمل چپٹی اور کٹ آؤٹ ڈرائنگ کی پیروی کرتے ہیں۔
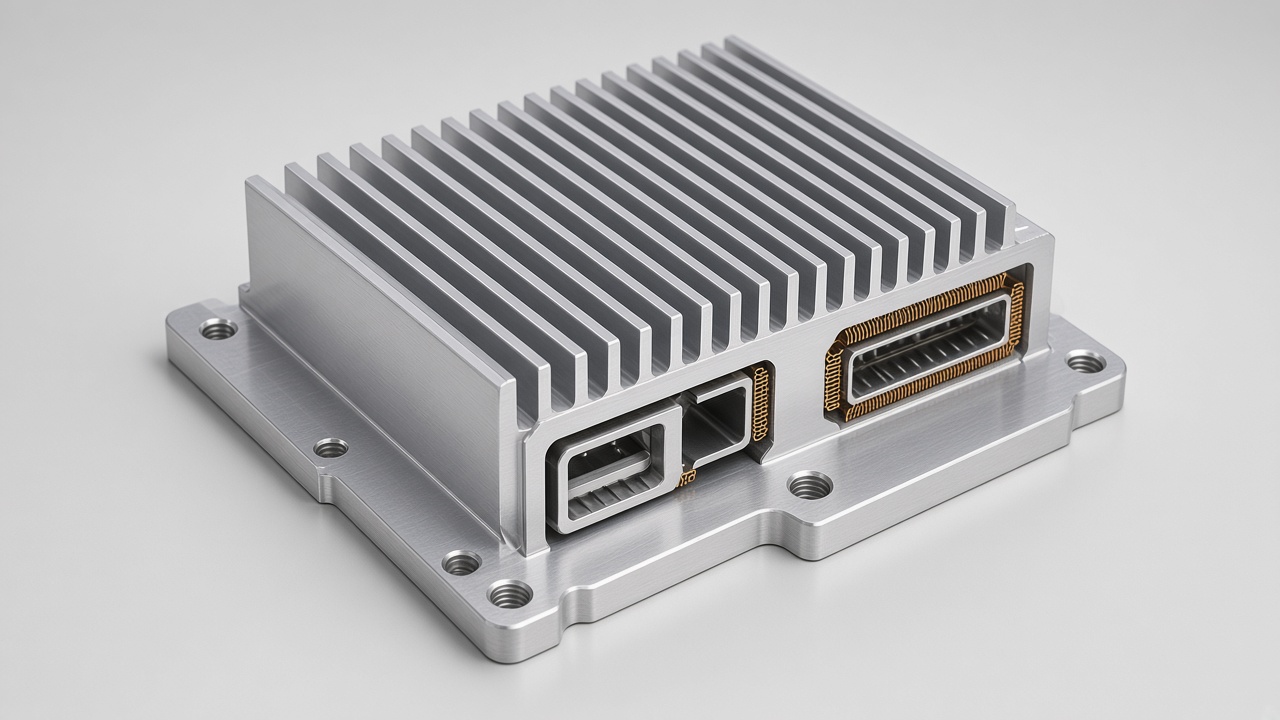
عام CNC حصوں کی مصنوعات کی مثال — تیسری پارٹی کی فیکٹری کی تصویر نہیں۔
زوریرا پریسجن (泽锐精工) ڈونگ گوان، گوانگ ڈونگ، چین میں ایک حسب ضرورت CNC مشین شاپ ہے۔ انوائس ادارہ: ڈونگ گوان زوریرا پریسجن مینوفیکچرنگ کمپنی، لمیٹڈ. سائٹ zoryra.com؛ RFQ [email protected]۔
کوٹنگ کیسے کام کرتی ہے: AI آئٹمائزڈ حوالہ کے لیے STEP/STL/IGES اپ لوڈ کریں (مٹیریل، مشیننگ، لیڈ ٹائم ٹائر الگ سے دکھایا گیا ہے)۔ حوالہ خود سے چارج شدہ معاہدے کی قیمت نہیں ہے۔ fit-critical یا 5-axis والی نوکریاں PO سے پہلے انجینئر تک پہنچ سکتی ہیں۔
تکمیل: فیکٹری سے براہ راست ڈونگ گوان، چین میں، 1 پی سی سے۔ بین الاقوامی ٹانگوں کو کورئیر (جیسے DHL/FedEx/UPS)، ہوا، یا سمندر کے طور پر خاکہ بنایا جاتا ہے۔ ڈیوٹی عام طور پر اضافی ہوتی ہے جب تک کہ ڈی ڈی پی پر اتفاق نہ ہو۔
ایمانداری: یہ صفحہ ایجاد کردہ ISO/AS/FDA نمبر شائع نہیں کرتا ہے، اور دوسری کمپنیوں کی فیکٹری کی تصاویر کو زوریرا کی دکان کے طور پر پیش نہیں کرتا ہے۔ سرٹیفکیٹ اور معائنہ پیک دونوں طرف سے تصدیق کی فہرست کی پیروی کرتے ہیں.
الیکٹرانکس اور سیمی کنڈکٹر سے ملحقہ حصے: فیکٹری سے براہ راست ڈونگ گوان، چین، AI آئٹمائزڈ حوالہ، برآمدی خاکہ۔ زوریرا پریسجن ویفرز یا ٹرین ماڈلز نہیں چلاتی ہے - صرف دھاتی ڈھانچے اور تھرمل پرزے
زوریرا پریسجن مشینوں کے ڈھانچے اور تھرمل پارٹس برائے الیکٹرانکس اور سیمی کنڈکٹر سے ملحقہ ہارڈویئر ڈونگ گوان، چین میں۔ برانڈ زوریرا پریسجن / 泽锐精工. انوائس: Dongguan Zoryra Precision Manufacturing Co., Ltd. 1 pc سے، AI آئٹمائزڈ حوالہ جات، برآمد شپنگ خاکے
سیمک کنڈکٹر خریدار اکثر کلین رومز اور ویفر فیبس کے بارے میں پوچھتے ہیں۔ ہم سازوسامان اور ماڈیولز کے ارد گرد دھات کی مشین لگاتے ہیں: ہیٹ اسپریڈرز، EMI بریکٹ، آپٹیکل ماڈیول ہاؤسنگز، کنیکٹر پینلز، سرور اسٹیفنرز — ویفر فیبریکیشن نہیں اور کلین روم کا معاہدہ نہیں۔
تھرمل ملازمتیں چپٹی اور ماسکنگ پر منحصر ہیں: رابطہ زون اکثر 0.05–0.1 ملی میٹر چپٹا (ڈرائنگ گورننس)؛ انوڈائز کو تھرمل چہروں سے دور رکھیں۔ کاپر بمقابلہ ایلومینیم لیڈ اور لاگت کو تبدیل کرتا ہے — RFQ پر جلد انتخاب کریں۔
CNC اور شیٹ میٹل ایک پروجیکٹ کیلنڈر کا اشتراک کر سکتے ہیں۔ کٹ آؤٹ جائزہ کے لیے STEP + PDF ایک ساتھ بھیجیں۔ تین لیڈ ٹائر؛ معیاری ≈ 10 دن کا حوالہ جس میں پروڈکشن + ایئر اسکیچ پر ختم ہوتا ہے۔
ہیٹ اسپریڈر DFM تھرمل چہرہ ہے: چپٹا پن، کھردرا پن، انوڈائز کیپ آؤٹ۔ کٹ آؤٹ کو STEP + PDF کی ضرورت ہے — کنیکٹر ونڈوز کے لیے اکیلے STEP نہ بھیجیں۔ EMI بریکٹ کو گراؤنڈنگ چہروں کی ضرورت ہوتی ہے۔ پاؤڈر یا anodize موصل کر سکتے ہیں.
آپٹیکل ماڈیول ہاؤسنگ دھاتی ڈھانچے اور کٹ آؤٹ ہیں، آپٹکس پیکیجنگ نہیں۔ کاپر کولڈ پلیٹس اور ایلومینیم اسپریڈرز میں مختلف لیڈز ہوتے ہیں - جلد چنیں۔ CNC پلیٹیں اور شیٹ کور ایک ساتھ آرڈر کرنے پر کیلنڈر کا اشتراک کر سکتے ہیں۔
ہم ویفر فیب یا کلین روم ٹھیکیدار نہیں ہیں۔ معائنہ CMM کو فلیٹنیس/کٹ آؤٹ لسٹوں کے خلاف ٹک کرتا ہے۔ معیاری ≈ 10 دن کا حوالہ جس میں پروڈکشن + ایئر اسکیچ پر ختم ہوتا ہے۔
CNC heat-spreader plates · EMI / shield brackets · Optical-module / transceiver housings · Connector panels
Cutouts often ±0.05–0.1 mm; thermal flatness called out on drawing (e.g. 0.05–0.1 mm). Cosmetic anodize needs masking notes.
Cutout accuracy · Thermal flatness · Cosmetic finishes · Small batches
Cutouts often ±0.05–0.1 mm; thermal flatness called out on drawing (e.g. 0.05–0.1 mm). Cosmetic anodize needs masking notes.
مواد · اہم ٹول۔ · ایماندار CNC دائرہ کار. کیس کے لیے کارڈ کھولیں یا اقتباس کے لیے STEP اپ لوڈ کریں۔ تصاویر جزوی عکاسی ہیں، تیسرے فریق کے فیکٹری شاٹس نہیں۔
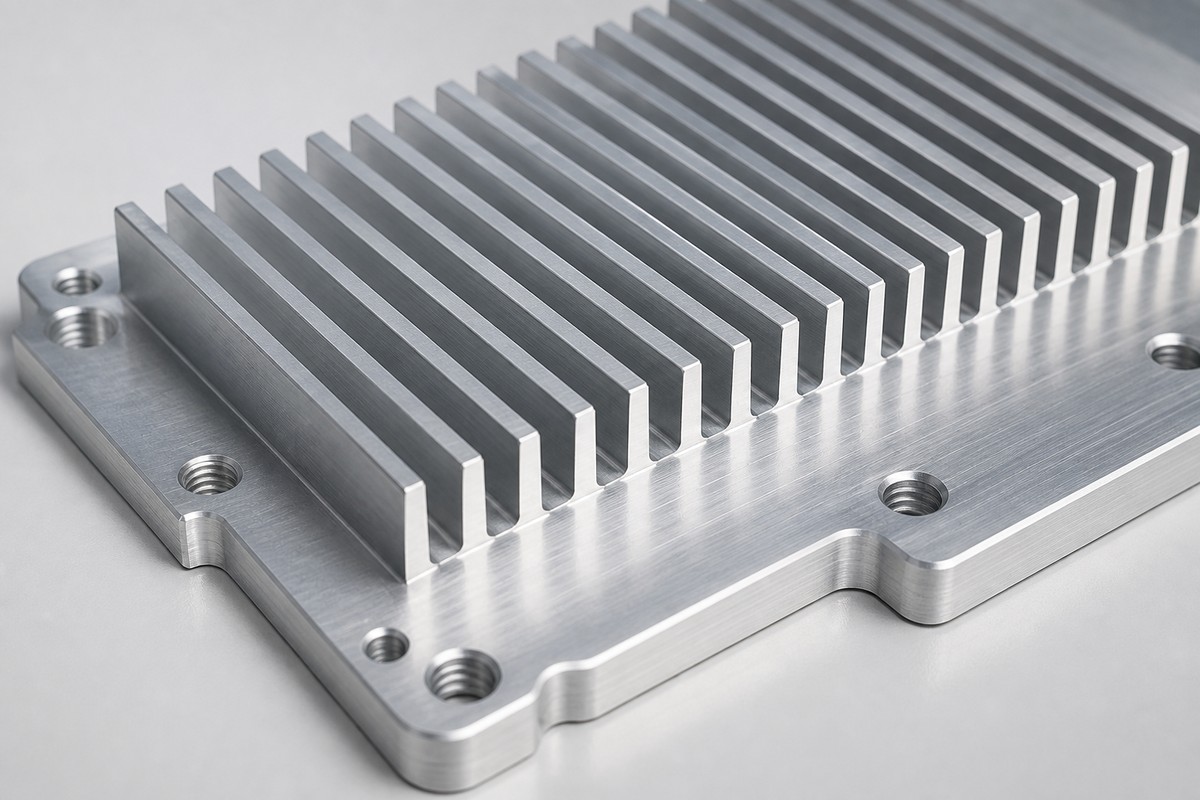
تھرمل چپٹا پن اکثر 0.05–0.1 ملی میٹر · چہروں سے رابطہ ختم رکھیں
کنیکٹر کٹ آؤٹ · EMI کنارے · سیمی کنڈکٹر سے ملحقہ ڈھانچے
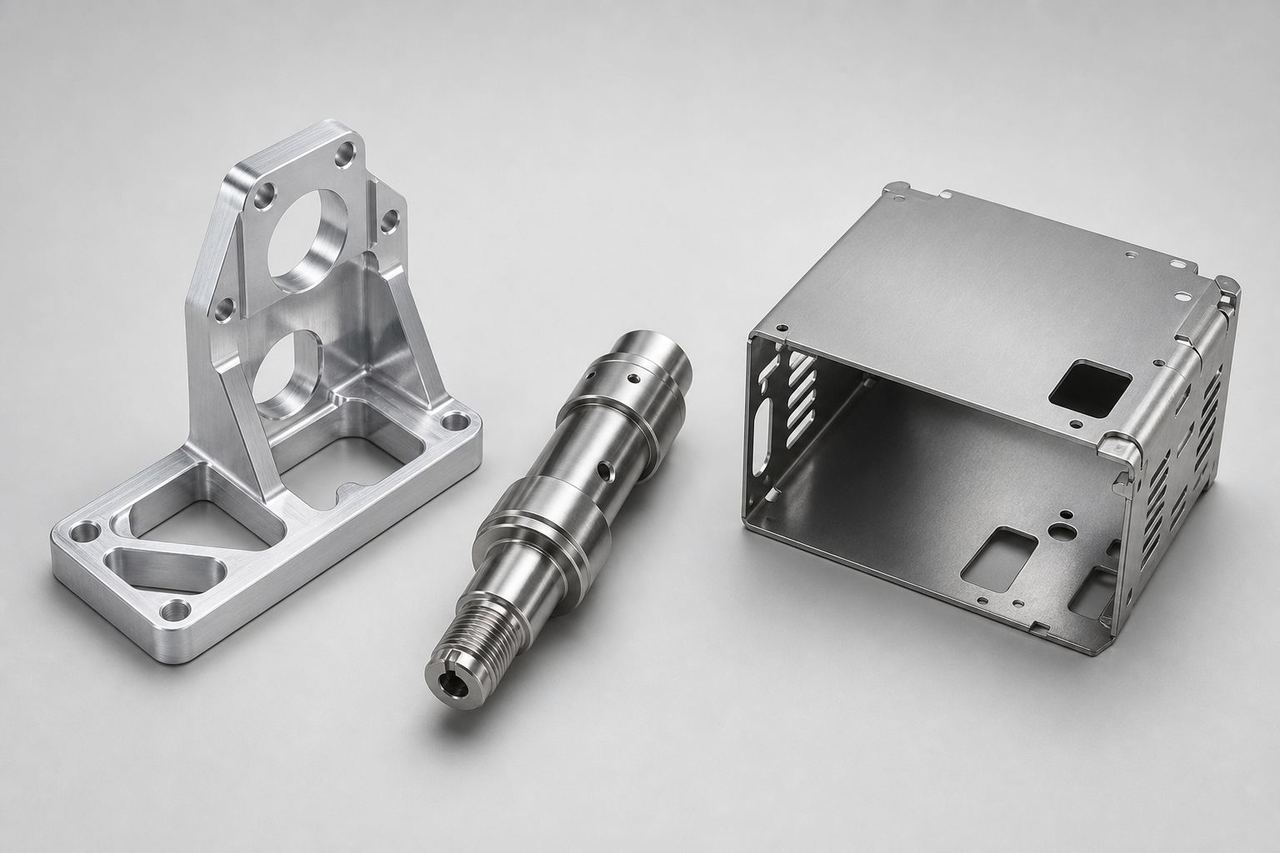
شیلڈ بریکٹ · کنیکٹر پینلز · ایک کیلنڈر پر CNC + شیٹ
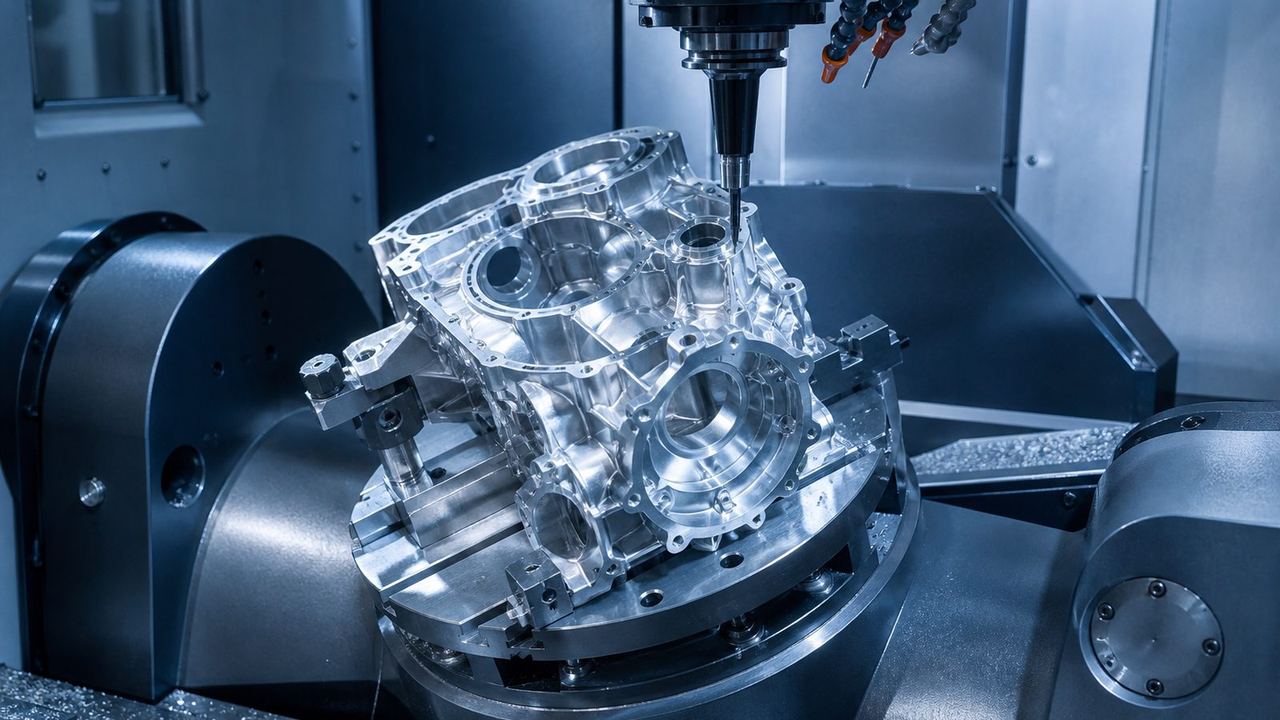
کیم فلم بمقابلہ انوڈائز زونز · مثالی · ویفر فیب نہیں
تھریڈ اور سیل نوٹ فی ڈرائنگ · مکمل مائع لوپ نہیں
ایلومینیم سب سے عام ہے۔ تانبے کی کولڈ پلیٹوں کو بلایا جانا چاہیے (سیسے اور قیمت میں فرق ہے)۔ انوڈائز کو تھرمل چہروں سے دور رکھیں جب تک کہ ڈرائنگ کچھ اور نہ کہے۔
CNC پلیٹیں اور شیٹ کور ایک پروجیکٹ کیلنڈر کا اشتراک کر سکتے ہیں۔ کٹ آؤٹ اور فلیٹنس کا جائزہ لینے کے لیے STEP + PDF ایک ساتھ بھیجیں۔ کٹ آؤٹ اور تھرمل چہروں کے لیے
سائٹ پر لیڈ ٹائم تین درجات کا ہے: اکانومی/معیاری/ایکسپریس۔ معیار عام طور پر حوالہ کے طور پر ~10 دن ہوتا ہے (پروڈکشن + ایئر خاکہ، منتخب تکمیل کے ساتھ)؛ ایکسپریس اکثر ~6 دن ہوتی ہے جب میٹریل اور فنش اجازت دیتے ہیں۔
Anodize، passivation، پاؤڈر، اور آؤٹ سورس ہیٹ ٹریٹ پروڈکشن کلاک پر دنوں کا اضافہ کرتے ہیں — انہیں زبانی "چند دن" کے بجائے RFQ پر رکھیں۔
گھڑی متفقہ ادائیگی نوڈ سے شروع ہوتی ہے، اس وقت نہیں جب AI پیش نظارہ ظاہر ہوتا ہے۔ PO اور ڈرائنگ پر نظرثانی تصدیق کے بعد کریں۔
کاپر، چڑھانا، اور پاؤڈر دن کا اضافہ کرتے ہیں۔ ~10 دن کا معیاری خاکہ تصدیق شدہ ایلومینیم + عام انوڈائز راستوں کا احاطہ کرتا ہے۔
تھرمل چہروں پر ڈیفالٹ اینوڈائز نہ کریں۔ کٹ آؤٹ کے لیے STEP اور PDF بھیجیں۔ ڈرائنگ پر اسپلٹ گراؤنڈنگ بمقابلہ کاسمیٹک زون۔
تھرمل چہرے اور اہم کٹ آؤٹ فہرست میں شامل ہیں۔ اگر ضرورت ہو تو CMM پر نشان لگائیں۔ کوئی ویفر سطح کی صفائی کی میٹرولوجی نہیں ہے۔
ہاں — جب ایک ساتھ آرڈر کیا جائے تو ایک پروجیکٹ کیلنڈر۔
ہاں، دھاتی رہائش اور کٹ آؤٹ فی ڈرائنگ۔ ہم آپٹکس پیکیجنگ ہاؤس نہیں ہیں۔
اسے جلد کال کریں؛ لیڈ اور لاگت مختلف ہے. انوڈائز کو تھرمل چہروں سے دور رکھیں جب تک کہ کھینچا نہ جائے۔
فی ڈرائنگ (تھرمل زون اکثر 0.05–0.1 ملی میٹر)۔ اختیاری CMM۔
نمبر ہم سازوسامان اور ماڈیولز کے ارد گرد مشین دھات کرتے ہیں، ویفرز کے نہیں.
زوریرا پریسجن / 泽锐精工، ڈونگ گوان، چین۔ zoryra.com / [email protected]۔
معیاری ≈ ختم کے ساتھ 10 دن کا حوالہ۔ ادائیگی نوڈ سے گھڑی۔
کوئی ماڈل ٹریننگ نہیں۔ یہ صفحہ الیکٹرانکس/AI ہارڈ ویئر کے لیے CNC دھات ہے۔ سائٹ میں ایک AI آئٹمائزڈ ریفرنس کوٹ ٹول ہے۔
تھرمل زون کو فہرست میں رکھیں؛ اگر ضرورت ہو تو CMM پر نشان لگائیں۔ پوری پلیٹ کا خاموش 100% اسکین نہیں۔
ہم مشین اڈاپٹر پلیٹیں اور کٹ آؤٹ۔ مہر والے پنجرے ایک بیان کردہ آؤٹ سورس ہوں گے - ہم کنیکٹر مل نہیں ہیں۔
ہاں اگر ڈرائنگ زونز کو تقسیم کرتی ہے۔ مارک گراؤنڈ بمقابلہ کاسمیٹک؛ خصوصیات کے طور پر اقتباس ختم کرتا ہے۔
نمبر ہم مشین پلیٹیں/بندرگاہیں، نہ کہ پمپ، والوز، اور نلیاں بطور نظام۔
کوئی ویفر سطح کی صفائی کا دعوی نہیں ہے۔ ڈیبرر اور پیک آر ایف کیو نوٹس کی پیروی کریں۔
AI Instant Reference Quote + engineering review within 12 business hours.
ورک ای میل کو ترجیح دی گئی ([email protected])۔ ذاتی میل ٹھیک ہے۔ اختیاری - ڈاؤن لوڈ اب بھی کام کرتا ہے۔
ہم اس کام کی ای میل کو صرف اس آئٹم کو بھیجنے اور آپ کے انجینئرنگ کے سوالات (اقتباس، لیڈ ٹائم، ڈرائنگ) کے جواب دینے کے لیے استعمال کریں گے۔